


UNO. Preparación antes de soldar
1. De acuerdo con el grado de resistencia del acero estructural a soldar, seleccione el mismo grado de resistencia y el diámetro de electrodo adecuado para varias formas de unión.
2. Cuando la temperatura del entorno de construcción sea inferior a 0 grados, o el equivalente de carbono del acero sea superior a 0,41% y la rigidez estructural sea demasiado grande, y los componentes sean gruesos, se deben adoptar medidas de pre-soldadura. La temperatura de precalentamiento sea de 80 grados -100 grados, y el rango de precalentamiento sea 5 veces el espesor de la placa, pero no inferior a 100 mm.
3. Cuando el espesor de la pieza de trabajo es mayor a 6 mm para soldadura a tope, para asegurar la resistencia a la penetración, se corta una ranura en forma de V o de X en el borde a tope de la placa, el ángulo de la ranura es de 60 grados, el borde romo p=0~1 mm y el espacio de ensamblaje b=0~1 mm, como se muestra en la Figura 1. Cuando la diferencia de espesor de la placa es mayor o igual a 4 mm, el borde a tope de la placa más gruesa se biselará, como se muestra en la Figura 2.
4. Horneado de la varilla de soldadura: Los electrodos revestidos con ácido deben hornearse a 150 grados × 2 durante 2 horas antes de soldar; los electrodos revestidos con álcali deben hornearse a 300-350 grados × 2 antes de soldar y mantenerse durante 2 horas antes de su uso.
5. La limpieza de la junta antes de soldar requiere que se eliminen las rebabas, manchas de aceite, agua, óxido y otras suciedades y sarro de óxido que afecten la calidad de la soldadura dentro de los 30 mm de la ranura o de ambos lados de la soldadura.
6. Si el margen en ambos extremos de la costura de la placa es inferior a 50 mm, se deben agregar placas de encendido y extinción de arco en ambos extremos antes de soldar, y el tamaño no debe ser inferior a 50 × 50 mm.
DOS. Selección de materiales de soldadura
1. En primer lugar, considere la coincidencia del grado de resistencia del metal base con el grado del electrodo y las características de uso del electrodo con diferentes tipos de recubrimiento.
2. Teniendo en cuenta las condiciones de trabajo del objeto, si está sometido a carga dinámica, alto estrés o forma compleja, y la rigidez es grande, se debe seleccionar el electrodo de tipo de bajo hidrógeno con resistencia al agrietamiento y tenacidad al impacto.
3. Bajo la premisa de cumplir con el rendimiento y el rendimiento operativo, se deben seleccionar adecuadamente electrodos de polvo de hierro con grandes especificaciones y alta eficiencia para mejorar la eficiencia de la producción de soldadura.
TRES. Especificaciones de soldadura
1. El diámetro del electrodo debe seleccionarse de acuerdo con el espesor de la placa y debe determinarse la corriente de soldadura, como se muestra en la tabla.
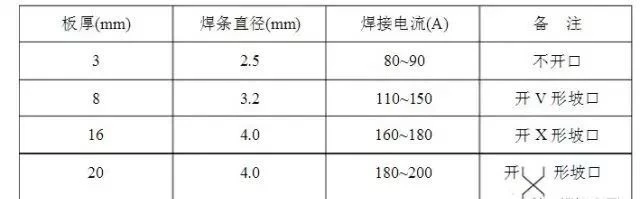
La corriente es para soldadura en posición plana, y la corriente de soldadura debe reducirse en un 10-15% durante la soldadura vertical, horizontal y aérea; se debe seleccionar un electrodo de φ3,2 mm para la capa inferior de soldadura de 16 mm de espesor, y la corriente de soldadura de la soldadura de filete debe ser ligeramente mayor que la de la soldadura a tope.
2. Para penetrar la soldadura a tope, el diámetro del electrodo para la soldadura inferior debe ser menor que el de la soldadura de otras capas.
3. Para la soldadura de piezas gruesas, la temperatura entre capas debe controlarse estrictamente, y la costura de soldadura de cada capa no debe ser demasiado ancha, y se debe considerar la soldadura multicapa múltiple.
4. La parte frontal de la soldadura a tope está soldada a espesor, la parte posterior utiliza una ranura de ranurado de carbono y la cubierta posterior está soldada.
CUATRO. Procedimiento de soldadura
1. Costura de placa soldada: Hay soldaduras transversales verticales y horizontales, las costuras de los extremos deben soldarse primero y luego las costuras de los bordes.
2. Cuando la costura de soldadura sea larga, se debe utilizar el método de soldadura simétrica central o el método de desoldadura gradual.
3. Cuando la soldadura a tope y la soldadura de filete existen al mismo tiempo en la estructura: primero se debe soldar la soldadura a tope de la placa, luego la soldadura a tope del marco del objeto a soldar y, finalmente, la soldadura de filete del marco del objeto a soldar y la placa.
4. Todos los objetos simétricos: la soldadura debe iniciarse desde el centro hacia la dirección de la cabeza y la cola, y la soldadura debe realizarse simétricamente en las direcciones izquierda y derecha.
5. Cuando las soldaduras de filete planas y verticales existen en el componente al mismo tiempo: primero se debe soldar la soldadura de filete vertical, luego se debe soldar la soldadura de filete plana, primero se deben soldar las soldaduras cortas y luego se deben soldar las soldaduras largas.
6. Todos los "caballos" de elevación utilizan varillas de soldadura con bajo contenido de hidrógeno. Después de la soldadura, la escoria debe triturarse a tiempo. Verifique cuidadosamente los requisitos de tamaño de los pies de soldadura y las esquinas de la costura de soldadura circundante.
7. Si la calidad de la costura de soldadura de las piezas no es buena, las piezas deben volver a trabajarse y calificarse, y no deben dejarse en la instalación y soldadura general.
CINCO. Puntos de operación
1. Al soldar estructuras importantes, los electrodos con bajo contenido de hidrógeno deben secarse a 2 grados durante 2 horas y no usarse más de 4 horas seguidas. Además, deben colocarse en un cilindro de conservación del calor. Los demás electrodos también deben almacenarse en la caja de electrodos para su conservación.
2. Depurar la corriente de soldadura y seleccionar la polaridad según el diámetro y tipo de electrodo, posición de soldadura, etc.
3. Bajo la premisa de garantizar que la unión no reviente, el cordón de raíz debe ser lo más fino posible.
4. Durante la soldadura multicapa, el revestimiento y las salpicaduras de la costura de soldadura superior deben limpiarse antes de comenzar la soldadura de la siguiente capa, y el espesor de cada capa de la soldadura multicapa no debe exceder 3-4 mm.
5. Cuando la pieza de trabajo tiene requisitos de precalentamiento antes de soldar, se debe completar la soldadura multicapa de múltiples pasadas de manera continua tanto como sea posible para garantizar que la temperatura entre las capas no sea inferior a la temperatura mínima de precalentamiento.
6. Las juntas de inicio de arco de la soldadura multicapa deben estar escalonadas por 30-40 mm, y no se permite el inicio ni la extinción del arco dentro de los 50 mm de la intersección de las costuras en "T" y "-".
7. El electrodo de tipo de bajo hidrógeno debe soldarse mediante soldadura de arco corto y debe seleccionarse el método de conexión de polaridad inversa de la fuente de alimentación de CC.
SEIS. Requisitos de calidad de la soldadura
1. Las soldaduras a tope de estructuras importantes deberán someterse a un cierto número de inspecciones internas de rayos X o soldaduras ultrasónicas de acuerdo con diversos requisitos técnicos de diseño, y deberán evaluarse de acuerdo con el nivel de diseño.
2. Inspección de soldadura externa: Se inspeccionan todas las soldaduras estructurales y se verifican los requisitos de calidad externa de las soldaduras:
①Rectitud de la soldadura: La rectitud de cualquier pieza dentro de menos o igual a 100 mm debe ser menor o igual a 2 mm.
②La transición de la costura de soldadura es suave: el ángulo de transición de<90° cannot be abruptly changed.
③Diferencia de altura de soldadura: cuando la longitud es de 25 mm, la diferencia de altura debe ser menor o igual a 1,5 mm.
④Tolerancia del valor K de la soldadura de filete: cuando el espesor del componente es Menor o igual a 1,5 mm, 0.9K0 Menor o igual a K Menor o igual a K0+1;
Cuando el espesor del componente es menor o igual a 4 mm, 0.9K0 Menor o igual a K Menor o igual a K0+2 (K0 es el tamaño del pie de diseño)
⑤Corte de soldadura: cuando el espesor de la placa es menor o igual a 6 mm, d menor o igual a 0,3 mm, d local menor o igual a 0,5 mm;
When the plate thickness is >6 mm, d menor o igual a 0,3 mm, d local menor o igual a 0,5 mm (d es la profundidad del socavado)
⑥ La soldadura no debe estar por debajo de la superficie de la pieza de trabajo y no debe producir grietas ni falta de fusión, lo que genera defectos.
⑦ La profundidad cóncava en la intersección de la superficie de apilamiento de la soldadura de múltiples pasadas debe ser menor o igual a 1 mm.
⑧ Se permite reparar todos los defectos de soldadura y se deben pulir y alisar después de la reparación.
⑨ Cuando el material estructural del componente es acero fundido, debe recocerse a 550 grados después de la soldadura para aliviar la tensión.
3. Los componentes soldados permiten la corrección pirotécnica.


